
06
Nov 2026
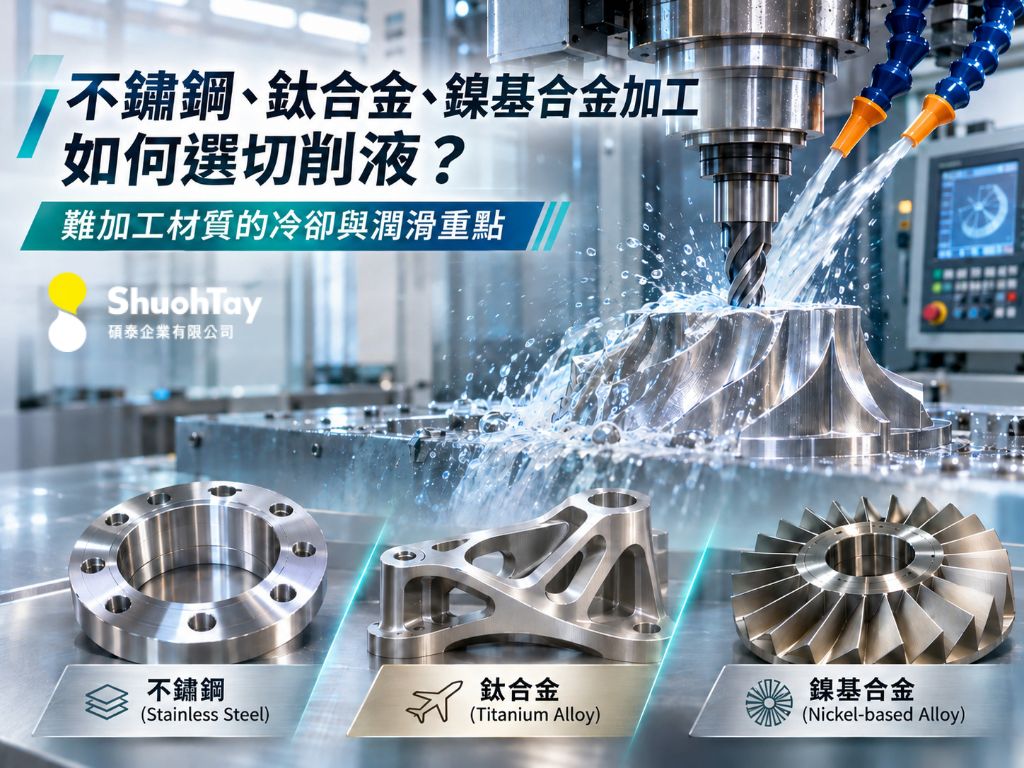
在 CNC 車削、銑削、鑽孔、攻牙等加工中,不鏽鋼、鈦合金與鎳基合金經常被歸類為較難加工的金屬。這些材料具有高強度、耐熱或耐腐蝕等優點,因此廣泛應用於航太、醫療、能源與精密機械產業;但也因加工熱不易控制、材料容易加工硬化或刀具磨耗較快,使切削液的選擇變得更加重要。
加工不鏽鋼、鈦合金與鎳基合金時,切削液不能只看冷卻效果,還需要同時考慮潤滑性、極壓性能、低泡性、防腐蝕、排屑能力與實際加工方式。
不同材質造成加工困難的原因並不相同,因此不能只用一套固定標準選擇切削液。
不鏽鋼加工重視潤滑與極壓性能;鈦合金需要兼顧冷卻、潤滑與排屑;鎳基合金則更重視高負荷潤滑、極壓與切削熱控制。若 CNC 採用高壓、高流量冷卻系統,還應確認切削液是否具備穩定的低泡性能。
| 加工材質 | 主要加工問題 | 切削液優先性能 |
|---|---|---|
| 不鏽鋼 | 加工硬化、黏刀、切削熱 | 潤滑、極壓、冷卻 |
| 鈦合金 | 導熱差、切削區高溫、刀具負荷高 | 冷卻、潤滑、排屑、低泡 |
| 鎳基合金 | 高溫強度高、加工硬化、刀具磨耗快 | 極壓、高潤滑、熱控制 |
除了材質之外,還要同步確認:
因此,真正有效的切削液選型應建立在「材質+加工方式+設備條件」三者之上。
不鏽鋼容易加工硬化與黏附刀具,因此切削液除了冷卻之外,更需要提供足夠的潤滑與極壓性能,降低刀具與工件之間的摩擦。
在不鏽鋼車削、鑽孔或攻牙過程中,如果潤滑不足,刀具與材料接觸區的摩擦與熱量會增加,可能造成:
尤其是奧氏體系不鏽鋼等容易加工硬化的材料,如果刀具反覆摩擦卻沒有穩定切削,後續加工難度可能進一步提高。
因此,不鏽鋼加工切削液的重點通常是:
潤滑性+極壓性能+穩定冷卻
而不是單純追求大量冷卻。
鈦合金導熱性較差,切削熱容易集中在刀具與切削區,因此切削液必須同時具備良好的冷卻與潤滑能力。
加工鈦合金時,切削產生的熱量不容易快速透過工件帶走,因此刀具刃口容易承受較高熱負荷。
如果切削區溫度與摩擦沒有控制好,可能造成:
因此,鈦合金切削液不能只追求「冷卻」。
如果冷卻能力良好,但潤滑性不足,在鑽孔、攻牙、深孔加工或高負荷切削時,刀具仍然可能承受較大的摩擦負荷。
如果 CNC 採用高壓供液,高壓冷卻可協助切削液進入切削區並改善排屑。
但高壓、高流量循環也更容易造成空氣混入液體,因此切削液還需要具備良好的低泡性能與循環穩定性。
因此,鈦合金高壓加工的切削液選擇可以簡化為:
冷卻+潤滑+排屑+低泡
鎳基合金在高溫下仍能維持較高強度,加工時容易產生高切削負荷、加工硬化與快速刀具磨耗,因此更需要高潤滑與極壓性能。
鎳基耐熱合金常見於航太引擎、能源設備及高溫零件。
這類材料原本就是為高溫、高負荷環境設計,因此在 CNC 加工時,同樣會對刀具造成較大負荷。
加工時常見的挑戰包括:
因此,鎳基合金切削液應特別注意:
尤其是深孔鑽削、攻牙、重切削等製程,極壓與潤滑性能的重要性會更加明顯。
不一定。水性、半合成或微乳化切削液,只要具備足夠的潤滑、極壓與冷卻性能,同樣可以應用於不鏽鋼、鈦合金與鎳基合金加工。
油性切削油通常具有較好的潤滑能力,因此常見於重負荷或低速高扭矩加工。
但水性與半合成切削液具有較佳的散熱能力,如果配方中搭配適當的潤滑與極壓添加劑,也可以應用於多種高難度加工。
水性或半合成切削液是否適合難加工材質,關鍵不在油水型態,而在潤滑、極壓、冷卻與實際加工負荷是否匹配。
| 加工條件 | 優先性能 |
|---|---|
| 高速車削/銑削 | 冷卻、低泡、清淨性 |
| 深孔鑽削 | 潤滑、排屑、冷卻 |
| 攻牙 | 極壓、高潤滑 |
| 重切削 | 油膜強度、極壓 |
| 高壓供液 | 低泡、循環穩定 |
| 精加工 | 表面品質、清潔性 |
因此,「材質+加工方式」比單看材質更有選油價值。
不一定。切削液濃度應依產品建議範圍與實際加工負荷調整,濃度越高不代表加工效果一定越好。
加工不鏽鋼、鈦合金或鎳基合金時,如果刀具磨耗增加,現場有時會直接提高切削液濃度。
但濃度過高可能增加:
反之,濃度過低則可能造成:
因此,應使用折射計等適當方式定期確認工作液濃度,再依產品建議及加工負荷進行調整。
若想進一步了解加工材質、工法與切削液濃度之間的關係,可參考: 水性切削液的選擇指南:加工材質、工法與濃度的對應關係。
如果 CNC 採用高壓、高流量冷卻系統,切削液除了冷卻與潤滑之外,也必須具備良好的低泡性能。
高壓供液有助於將切削液送入刀具與工件接觸區域,並改善切屑排出。
但另一方面,高速循環與強烈攪動也容易造成空氣混入切削液。
如果切削液低泡性能不足,可能產生:
因此,航太鈦合金、鎳基合金或其他高負荷加工,不應只確認「潤滑夠不夠」,還要同步確認切削液是否適合現有的冷卻壓力與循環系統。
若目前正遇到高壓供液大量起泡、液槽泡沫溢出或供液不穩,可進一步閱讀: CNC 切削液為什麼會起泡?常見原因、加工影響與改善方法。
碩泰提供多款針對不鏽鋼、鈦合金、鎳基合金及航太高負荷加工使用的水性與半合成金屬切削液,可依加工材質與設備條件進行選擇。
| 加工需求 | 建議評估產品 | 適用方向 |
|---|---|---|
| 不鏽鋼、鈦合金、鎳基合金重載加工 | XTREME CUT 290 | 高潤滑、極壓、高負荷加工 |
| 航太鈦合金加工 | Q-COOL 355C | 鈦合金、低泡、防腐蝕 |
| 多種高難度材質加工 | VALID SUPERCUT 5000 系列 | 不鏽鋼、鈦合金、鎳基合金 |
XTREME CUT 290 為高性能超重載半合成水性金屬切削液,適合評估應用於:
如果加工問題主要集中在刀具負荷、難加工材料與重切削,可優先評估此類高潤滑、極壓型產品。
Q-COOL 355C 為中性、清澈型全合成水性金屬切削液,應用方向較集中在航太鈦合金加工。
產品選型可特別評估:
VALID SUPERCUT 5000 系列可用於不鏽鋼、鎳基合金與鈦合金等較高難度加工材質。
若現場同時加工多種金屬,可依加工負荷、機台、水質與實際製程條件進一步評估適用產品。
如果想進一步比較不同加工材質、工法與切削液濃度之間的關係,可從一般鋼材、鋁合金一路延伸到高難度金屬的選液邏輯。
使用高壓、高流量冷卻加工鈦合金或其他難加工材質時,低泡性能特別重要。這篇文章可進一步了解水質、濃度、泵浦與設備循環如何造成切削液泡沫。
若正在評估高負荷加工所需的切削油,也可以進一步了解植物基、合成酯與傳統油品在潤滑與加工應用上的差異。
不鏽鋼、鈦合金與鎳基合金都屬於較難加工的金屬,但三者面臨的加工問題並不完全相同。
不鏽鋼需要注意加工硬化與潤滑;鈦合金需要同時控制切削熱、摩擦與排屑;鎳基合金則對高負荷潤滑、極壓與熱控制提出更高要求。
因此,真正有效的切削液選型應從:
加工材質 → 加工方式 → 刀具 → 加工負荷 → 冷卻壓力 → 潤滑需求 → 低泡與防腐蝕性能
逐項評估。
碩泰企業提供適用於一般金屬加工到航太高難度加工的水性及半合成金屬切削液,可依不鏽鋼、鈦合金、鎳基合金等材料,以及 CNC 設備、加工方式、水質與現場使用條件協助評估適合產品。
如果目前遇到難加工材質刀具磨耗快、切削熱過高、表面品質不穩、高壓供液起泡,或不確定現有切削液是否符合加工條件,歡迎與碩泰企業聯繫,進一步評估適合的金屬加工液方案。

